 Türkçe
 English
 Deutsch
Üretim sürecinde parçaların ölçüleri kontrol etmek; kalite standartlarını korumak ve teknik resimlerde belirtilen tolerans aralığına uygunluğunu değerlendirmek açısından oldukça önemlidir. Özellikle karmaşık ve küçük geometrilere sahip parçaların ölçümünde optik teknoloji seçenekleri geleneksel yöntemlere alternatif çözümler sunar. VMM cihaz bu amaçla kullanılan görüntü tabanlı ölçüm sistemlerinden biridir. Kamera ve optik bileşenler sayesinde parçaların boyutları ve geometrik özellikleri rahatlıkla analiz edilebilir.
VMM kısaltması olarak endüstriyel ölçüm alanlarında Vision Measuring Machine ya da Video Measuring Machine ifadeleri kullanılır. Sanallaştırma teknolojilerinde de farklı bir açılmaya sahip olabilen bu ifade, bu yazıda endüstriyel optik cihazını tanımlar. Video ölçüm cihazı, optik ölçüm cihazı ve görüntü ölçüm cihazı olarak da isimlendirilen bu sistemler özellikle boyutsal kalite kontrol ve hassas parça ölçümü uygulamalarında kullanılır.
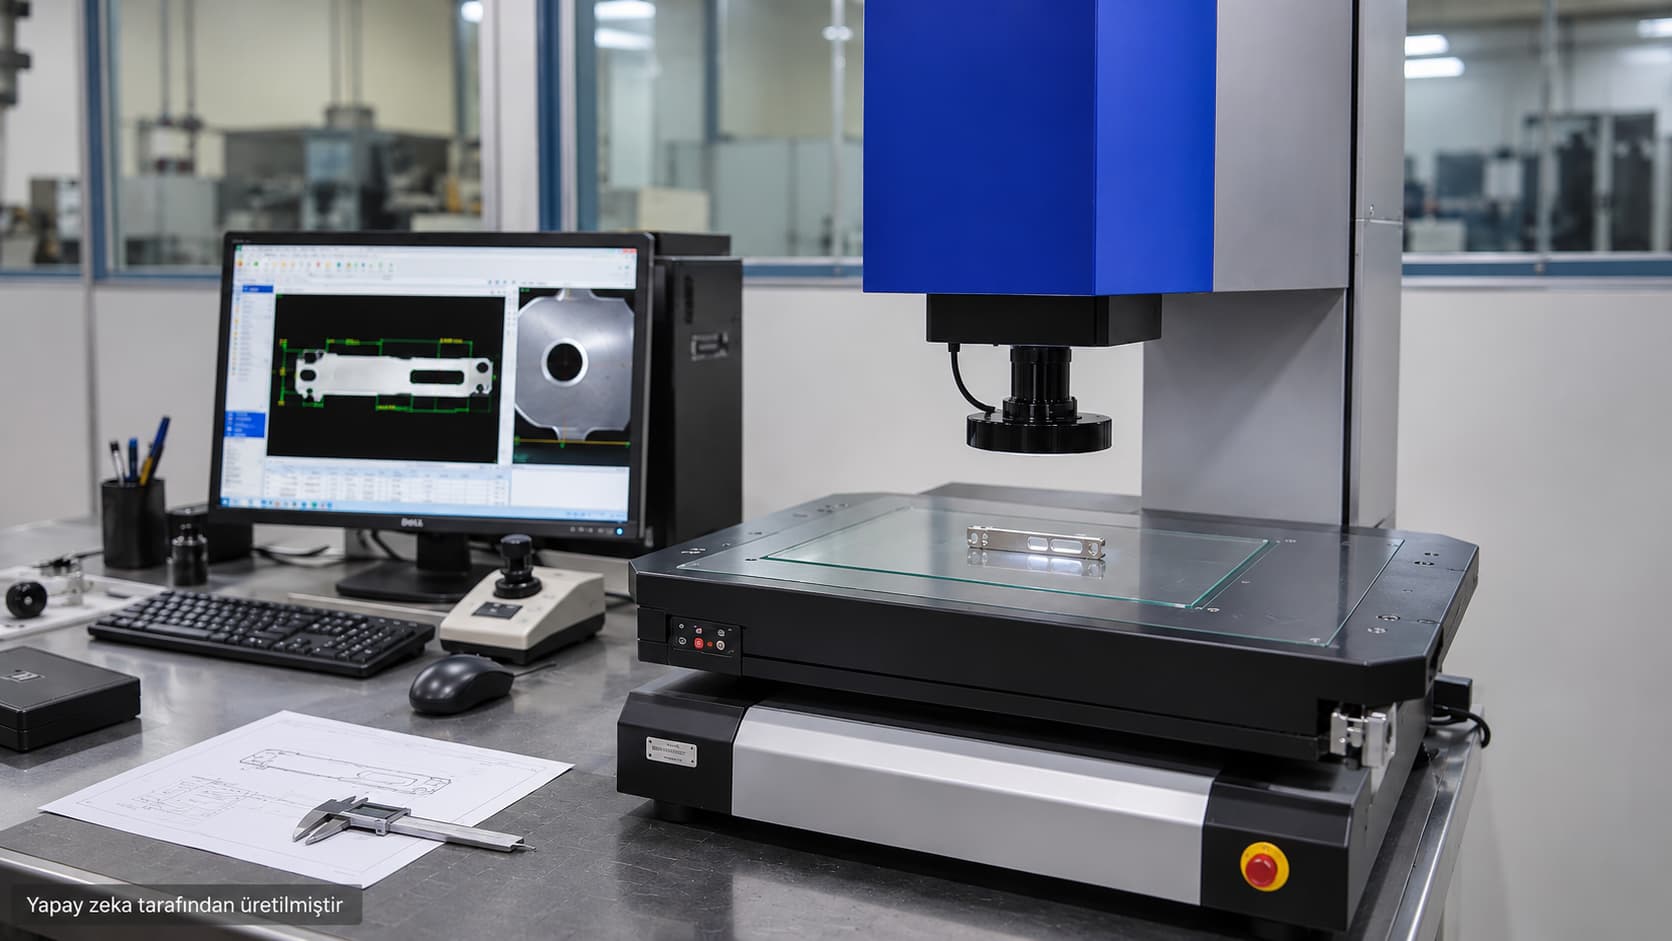
VMM ölçüm cihazı parçaların iki boyutlu geometrik özelliklerini geometri üzerinden analiz etmek ve belli ölçüleri kontrol altına almak için kullanılır. Kenarlar arasındaki mesafeler, delik çapları, merkezler arası uzaklıklar, kontur ölçümleri ve açı değerleri cihazın yazılımına ve donanıma bağlı olarak değerlendirilebilir.
Temassız ölçüm prensibi sayesinde ölçülen yüzeye fiziksel bir prob ile temas edilmesine gerek yoktur. Bu özellik küçük, ince ya da temas sırasında konumu değişebilecek parçaların kontrolünde avantaj sağlayabilir. Ayrıca görüntü üzerinden birden fazla geometrik özelliğin incelenmesi ölçüm sürecinin çok daha sistematik yürütülmesine imkan sağlar.
Bununla beraber VMM tüm ölçüm ihtiyaçlarını yalnız başına karşılayan evrensel bir çözüm değildir. Yükseklik, derinlik, iç geometriler ya da üç boyutlu yüzey özellikleri gibi ölçümler için cihazın eksen yapısı, ölçüm kalitesi ve optik donanımı değerlendirmelidir. Uygun cihaz tercihi parçanın geometrik özelliklerine ve kontrol edilmesi gereken toleranslara göre yapılmalıdır.
VMM cihazının çalışma prensibi, parçadan alınan optik görüntülerinin yazılım aracılığıyla analiz edilmesine dayalıdır. Kamera, aydınlatma bileşenleri, lens sistemi, ölçüm tablası ve yazılım beraber çalışarak parçanın görüntüsünü oluşturur. Bu görüntüden ölçüm verileri elde edilmesine yardımcı olur. VMM cihazının çalışma prensibi şu şekildedir:
VMM kullanım alanları, hassas boyutsal kontrolün gerekli olduğu birbirinden farklı üretim sektörlerini kapsar. Elektronik bileşenlerden hassas işlenmiş metal elemanlara, plastik parçalarda kalıp bileşenlerine kadar birçok ürün uygun şartlar sağlandığında optik ölçümle incelenebilir.
Elektronik sektöründe terminallerinin, küçük bağlantı elemanlarının ve buna benzer bileşenlerin boyutları kontrol edilebilir. Plastik enjeksiyon parçalarında delik çapları, kenar mesafeleri ve dış konturlar ayrıca değerlendirilebilir. Sac parçalarda kesim geometrileri, delik konumları ve belli kenarlar arasındaki mesafeler ölçülebilir. Kalıp bileşenlerinde ise ideal görüş alanına sahip sistemlerden tercih edilen seçili profiller, geometrik detaylar ve açıklıklar incelenebilir.
Döküm parça ölçümü de optik sistemlerin kullanılabildiği uygulamalar arasında yer alır. Zamak ya da alüminyum döküm parçalarda delik merkezleri, dış konturlar, belli yüzeylerin izdüşümleri ve erişebilir geometrik detaylar VMM ile kontrol edilebilir. Bu yöntem özellikle teknik resimde tanımlanan ve kamera sistemi ile net olarak görüntülenen özelliklerin incelenmesinde fayda sağlar.
Bununla beraber döküm yüzeyindeki çapaklar, pürüzsüzlük, yansımalar ve geometrik düzensizlikler görünüm analizini zorlaştırabilir. Derin cepler, kapalı iç yüzey bölümleri ya da üç boyutlu formun tamamı da sadece iki boyutlu görüntü ile doğrulanmayabilir. Bu gibi durumlarda farklı ölçüm yöntemlerinden faydalanılması gerekir.
Üretim kalite kontrolünde VMM kullanımı, ölçme işleminin standart hale getirilmesini ve boyutsal farklılıkların çok daha düzenli takip edilmesini sağlar. Özellikle küçük parçaların çok sayıda geometrik özelliğinin kontrol edilmesi gereken süreçlerde görünüm tabanlı ölçüm, operasyon ölçüm alanlarını belirlenmesi ve sonuçların kayıt altına almasını kolaylaştırabilir.
Temassız ölçüm özelliği; ideal parçaların fiziksel temastan dolayı yer değiştirmesi ya da zarar görmesi riskini azaltabilir. Yazılım destekli analiz ve raporlama ise ölçüm sonuçlarının teknik resimlerle karıştırılmasını kolaylaştırır. Bu sayede üretim sürecinde tespit edilen sapmalar, kalite kontrol kayıpları üzerinden detaylı olarak incelenebilir.
Zamak döküm parçaların üretim aşamasında boyutsal uygunluğun kontrol edilmesi, parçaların teknik resimlerde tanımlanan gereklilikleri karşılaması açısından oldukça önemlidir. Berk Zamak’ta ölçüm yöntemi tespit edilirken parçanın geometrisi, ilgili toleranslar ve kontrol edilecek ölçüler birlikte değerlendirilmelidir.
VMM gibi optik ölçüm sistemleri, ideal geometre sahip zamak parçaların delik konumları ve dış konturlar erişebilir boyutsal özelliklerinin incelenmesinde tercih edilebilir. Ancak her parçanın tüm ölçüleri aynı yöntem kullanılarak kontrol edilemez. Gerekli durumlarda birbirinden farklı ölüm ekipmanlarıyla desteklenen bir kalite kontrol yaklaşımın benimsenmesinde gayda vardır.
VMM ölçüm cihazı parçaların boyutlarını, kenar mesafelerini, delik konumlarını, açılarını ve uygun geometrik özelliklerini optik görüntüler üzerinden ölçmek amacıyla kullanılır. Özellikle hassas parça ölçümü ve boyutsal kalite kontrol uygulamalarında sıklıkla tercih edildiği söylenebilir.
Evet. VMM, kamera ve optik sistem sayesinde görüntü alarak ölçüm gerçekleştirir. Bu yüzden standart optik ölçüm işlemlerinde parçaya fiziksel olarak temas edilmesine gerek yoktur.
Cihazın özelliklerine bağlı olarak çap, açı, uzunluk, merkezler arası mesafe ve iki boyutlu kontur gibi geometrik özellikler kontrol edilebilir. Derinlik ve üç boyutlu ölçümler için cihazın ek donanımlarının değerlendirilmesi gerekir.
VMM, ölçüm ağırlıklı olarak optik görüntülerden faydalanır. CMM olarak da isimlendirilen koordinat ölçüm makineleri ise genel olarak bir prob aracılığıyla temaslı ölün gerçekleştirir; temassız problar da kullanılabilir. Her iki sistemin uygunluğu, parçanın ölçüm ihtiyacına ve geometrisine göre belirlenir.
Hayır. Parçanın boyutu, geometrisi, yüzey özellikleri, görünürlüğü ve talep edilen toleranslar ölçüm uygunluğu üzerinde etkilidir. Bazı özelliklerin kontrolü için farklı ölçüm yöntemleri gerekebilir.
Optik çözünürlük, kalibrasyon, aydınlatma, parçanın konumlandırılması, görüntü kalitesi, çevresel unsurlar ve ölçüm yazılımının ayarları sonuç üzerinde etkili olabilir. Doğru ölçüm yöntemi ve ideal cihaz tercihi bu yüzden çok önemlidir.
Evet. Zamak ve alüminyum döküm parçaların uygun delik merkezleri, dış konturları ve görüntülenebilir geometrik özellikleri ölçülebilir. Ancak yüzey düzensizlikleri ve karmaşık üç boyutlu geometrilerden dolayı bazı ölçümlerin farklı yöntemler kullanılarak yapılması gerekebilir.