 Türkçe
 English
 Deutsch
Dişli kutusu, hareket aktarımında kullanılan dişliler ile gövde ve mekanik bileşenlerin birlikte değerlendirildiği bir sistemdir. Berk Zamak Döküm olarak komple redüktör veya dişli mekanizması satmak yerine, bu sistemlerde kullanılabilecek zamak ve alüminyum döküm gövdeler ile diğer metal komponentlerin üretimine odaklanıyoruz.
Seri üretim projelerinde kalıp, döküm, CNC ve kalite kontrol adımlarının birlikte planlanması daha kontrollü bir üretim akışı sağlar. Özellikle seri üretim projelerinde kalıp tasarımı, döküm koşulları, CNC ile işlenecek yüzeyler ve kalite kontrol kriterleri birlikte planlandığında daha kontrollü bir üretim akışı kurulabilir.
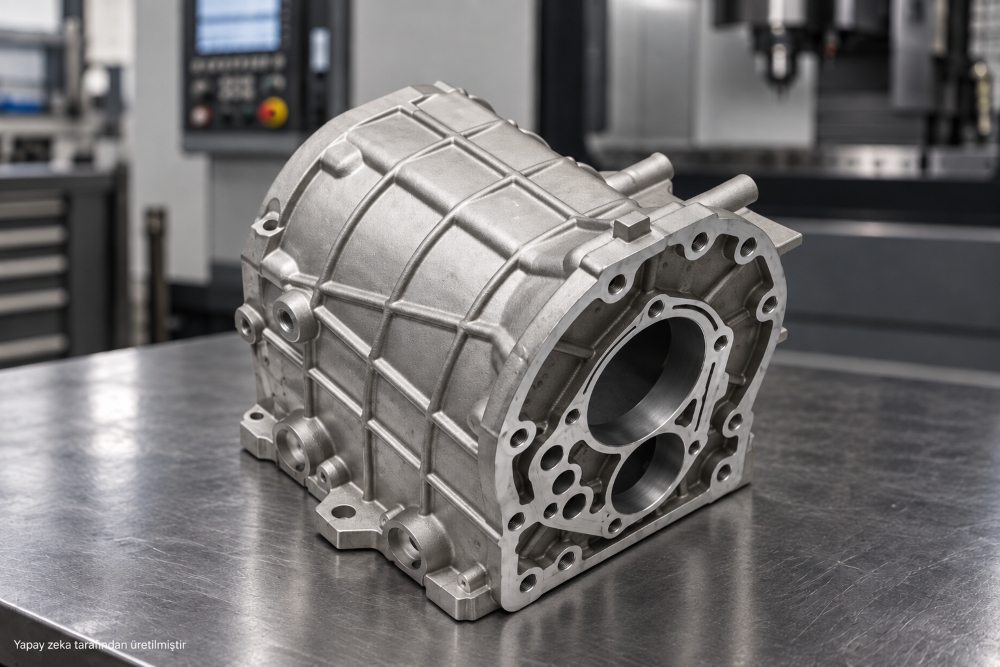
Dişli kutusu üretimi sürecinde zamak gövde, mekanik bileşenlerin konumlandırılması, korunması ve montaj bütünlüğünün sağlanmasına yardımcı olan temel döküm komponentlerinden biridir. Gövde; iç hacim, bağlantı noktaları ve parçaların aynı yapı içinde bir araya gelmesi açısından tasarımla ilişkilidir.
Zamak basınçlı döküm, uygun parça geometrilerinde karmaşık formların tekrarlanabilir biçimde üretilmesine imkan verebilir. Bu özellik, bağlantı kulakları, nervürler ve montaj yüzeyleri içeren gövdelerde tasarımın üretime aktarılmasını kolaylaştırabilir. Ancak her geometri için aynı çözüm geçerli değildir; parça ölçüleri, yükler, çalışma koşulları ve istenen toleranslar birlikte incelenmelidir.
Bizim açımızdan dişli kutusu imalatı, yalnızca bir gövdenin dökülmesiyle tamamlanan bir işlem değildir. Teknik resim üzerinden kritik bölgeleri belirliyor, kalıp tasarımını döküm yöntemiyle birlikte değerlendiriyor ve döküm sonrasında ihtiyaç duyulan CNC işlemlerini üretim planına dahil ediyoruz. Böylece gövdenin sonraki montaj aşamalarına uygun şekilde hazırlanmasını hedefliyoruz.
|
Tasarım girdisi |
Üretim planına etkisi |
|---|---|
|
Montaj noktaları |
Kalıp detaylarının ve işleme referanslarının belirlenmesi |
|
Yatak veya mil yuvaları |
CNC operasyonlarının ve ölçüm noktalarının planlanması |
|
Bağlantı elemanları |
Delik, diş ve erişim bölgelerinin değerlendirilmesi |
|
Parça adedi |
Kalıp ve seri üretim organizasyonunun oluşturulması |
Dişli kutusu gövdelerinde zamak veya alüminyum tercihi, parçanın tasarımına, çalışma koşullarına ve teknik gereksinimlerine göre yapılmalıdır. Berk Zamak Döküm olarak her iki malzeme için de basınçlı döküm üretimi gerçekleştiriyor, seçim sürecini yalnızca malzeme adı üzerinden değil proje ihtiyaçları üzerinden değerlendiriyoruz.
|
Kriter |
Zamak |
Alüminyum |
|---|---|---|
|
Ağırlık |
Aynı geometri için genellikle daha yüksek yoğunluk |
Düşük yoğunluğu nedeniyle ağırlık azaltma hedeflerinde değerlendirilebilir |
|
Mekanik özellikler |
Rijitlik ve yüzey özelliklerinin önemli olduğu uygun geometrilerde kullanılabilir |
Dayanım, sıcaklık ve ağırlık kriterlerinin birlikte değerlendirildiği uygulamalarda tercih edilebilir |
|
Dökülebilirlik |
İnce ve karmaşık detayların üretiminde avantaj sağlayabilir |
Uygun tasarımlarda karmaşık döküm geometrilerine imkan verebilir |
|
Geometri |
Detaylı ve kompakt parçalar için uygun çözümler sunabilir |
Büyük veya farklı yapısal gereksinimleri olan parçalarda değerlendirilebilir |
|
Yüzey kalitesi |
Döküm sonrası yüzey görünümü ve detay aktarımı açısından avantaj sağlayabilir |
Uygun prosesle farklı yüzey beklentilerine cevap verebilir |
|
İşlenebilirlik |
CNC ile kritik bölgelerin işlenmesi mümkündür |
CNC operasyonlarıyla fonksiyonel yüzeyler işlenebilir |
|
Malzeme seçimi |
Parçanın kullanım koşullarıyla birlikte değerlendirilmelidir |
Parçanın kullanım koşullarıyla birlikte değerlendirilmelidir |
Bu karşılaştırma genel bir malzeme tercihi kuralı değildir. Bir dişli kutusu gövdesi, çalışma sıcaklığı, yük, bağlantı biçimi, parça ağırlığı, toleranslar ve yüzey beklentileri dikkate alınarak projeye özel değerlendirilmelidir. Numune veya CAD verisi üzerinden yapılan üretilebilirlik incelemesi, doğru malzeme ve proses kararının oluşturulmasına yardımcı olur.
Karmaşık geometrili dişli kutusu gövdeleri, teknik tasarım, kalıp üretimi, basınçlı döküm, ikincil işlemler, CNC, yüzey işlemleri ve kalite kontrol adımlarının birlikte planlanmasıyla üretilir. Sürecin ilk aşamasında CAD verisi veya teknik resim incelenerek parçanın geometrisi ve kritik bölgeleri değerlendirilir.
Sonraki aşamada kalıp tasarımı ve üretimi gerçekleştirilir. Kalıp üretimi bizim için önemli bir aşamadır; çünkü döküm parçasının geometrisi, çevrim tekrarlanabilirliği ve sonraki işlemlerin planlanması doğrudan bu altyapıyla ilişkilidir. CNC parkurumuzu hem kalıp üretiminde hem de döküm parçaların son işlemlerinde kullanıyoruz.
Döküm sonrasında çapak alma ve ikincil işlemler uygulanır. Ardından teknik resimde belirtilen kritik yüzeylere CNC operasyonları yapılabilir. Yüzey işlemleri tamamlandıktan sonra kalite kontrol aşamasına geçilir. Bu yapı, dişli kutusu gövdesi üretimi sürecinin yalnızca dökümden ibaret olmadığını gösterir.
|
Proje aşaması |
Müşteriden beklenen temel veri |
|---|---|
|
Teknik değerlendirme |
CAD dosyası, teknik resim veya numune |
|
Tasarım doğrulama |
Revizyon bilgileri ve kritik ölçüler |
|
Numune/ilk üretim |
Onay kriterleri ve gerekli kontrol bilgileri |
|
Seri üretim |
Hedef adet ve teslimat planı |
|
Değişiklik yönetimi |
Güncel revizyon numarası ve onay bilgisi |
Dişli kutusu gövdesinde CNC işleme, dökümle doğrudan elde edilmesi gereken ölçü ve yüzeylerin son toleranslara getirilmesi için uygulanır. Özellikle mil, yatak, bağlantı ve montaj bölgelerinde teknik resimde tanımlanan ölçüler parçanın fonksiyonunu doğrudan etkileyebilir.
İşlenecek yüzeylerin proje başında belirlenmesi, işleme payları ve referans yüzeylerinin kalıp tasarımıyla birlikte planlanmasını sağlar. CNC operasyonlarında yalnızca nominal ölçünün elde edilmesi değil, ölçülerin birbirleriyle ilişkisi de önemlidir.
Örneğin bir yatak yuvası ile bağlantı deliğinin konumu, montaj sırasında diğer bileşenlerle uyum açısından kritik olabilir. Ölçüm planı teknik resimdeki kritik karakteristiklerle ilişkilendirilir. Üretim adetlerinde aynı referanslama yaklaşımının korunması, proses tekrarlanabilirliği açısından önemlidir.
Dişli kutusu gövdesinin kullanım alanları ağırlıklı olarak hareket aktarımı ve mekanik bileşenlerin bir arada çalıştığı makine ve endüstriyel ekipman uygulamalarıdır. Bu gövdeler, projenin yapısına bağlı olarak endüstriyel makinelerde, otomotiv ve hareket sistemlerinde, mekanik ekipmanlarda, motor ve makine komponentlerinde veya özel tasarım mekanik sistemlerde kullanılabilir.
Biz üretim kabiliyetimizi bu uygulamaların ihtiyaç duyduğu döküm komponentler üzerinden değerlendiriyoruz. Makine parçaları, motor gövdeleri, otomotiv ve motosiklet parçaları gibi farklı üretim gruplarında edindiğimiz deneyim, yeni projelerde parçanın geometrisi ve üretim yöntemi arasındaki ilişkinin kurulmasına yardımcı olur.
OEM projelerinde gövdenin montaj sisteminin bir parçası olarak değerlendirilmesi gerekir. Bu nedenle teknik resimdeki bağlantılar, işleme bölgeleri ve montaj referansları üretim öncesinde incelenir. Böylece parça, müşterinin mekanik tasarımına uygun üretim sürecinde ele alınır.
Berk Zamak Döküm olarak, projeye özel zamak ve alüminyum basınçlı döküm gövdeler için kalıp, CNC, yüzey işlemleri ve kalite kontrol süreçlerini birlikte yönetiyoruz. Teknik resim, CAD verisi veya numune üzerinden gelen talepleri üretilebilirlik açısından değerlendirerek parçanın ihtiyaçlarına göre üretim planı oluşturuyoruz.
Kalıp üretimindeki yetkinliğimizi döküm süreciyle birlikte ele alıyoruz. Böylece tasarımda yer alan detayların kalıba aktarılması, dökümden sonra yapılacak CNC işlemlerinin planlanması ve seri üretimde prosesin sürdürülebilirliği aynı proje içinde değerlendirilebiliyor.
Projeye göre zamak veya alüminyum basınçlı döküm uygulanırken, kritik ölçüler için CNC işlemleri ve ihtiyaç duyulan yüzey işlemleri üretim planına dahil ediliyor. Kalite kontrol aşamasında teknik gereksinimler doğrultusunda ölçüsel uygunluk ve ilgili kontrol kriterleri takip ediliyor. Bu yaklaşım, dişli kutusu parçası tedarikinde yalnızca tek bir operasyon yerine bütünsel üretim planı oluşturulmasını sağlıyor.
Üretimimizin önemli bir bölümünü yurt dışındaki firmalar için gerçekleştiriyor; Almanya, ABD, İngiltere, İtalya ve Rusya gibi ülkelere parça ve kalıp ihracatı yapıyoruz. Bu deneyim, B2B projelerde dokümantasyon, revizyon takibi ve üretim sürekliliğinin önemini gösteriyor.
Bir metal dişli kutusu komponenti için teknik resim veya numune paylaşmanız, projenin ilk değerlendirmesini yapmamız için yeterlidir. Parçanın malzemesi, geometrisi, üretim adedi, CNC gereksinimleri ve yüzey beklentilerini birlikte değerlendirerek seri üretime uygun bir üretim altyapısı planlıyoruz.
Dişli kutusu gövdesi hangi malzemelerden üretilebilir?
Zamak ve alüminyum başta olmak üzere, projenin gereksinimlerine uygun farklı metal malzemeler değerlendirilebilir.
Dişli kutusu gövdesi basınçlı döküm yöntemiyle üretilebilir mi?
Evet, uygun geometri ve malzeme seçimi bulunan gövdeler basınçlı döküm yöntemiyle üretilebilir.
Dişli kutusu parçaları teknik resme göre üretilebilir mi?
Evet, teknik resimdeki ölçü, tolerans ve yüzey gereksinimleri esas alınarak üretim planlanabilir.
Zamak dişli kutusu gövdesinde kullanılabilir mi?
Evet, uygun tasarım ve çalışma koşullarına sahip gövde uygulamalarında zamak değerlendirilebilir.
Dişli kutusu gövdesinde CNC işleme neden uygulanır?
CNC işleme, döküm sonrasında kritik ölçülerin, deliklerin, yuvaların ve fonksiyonel yüzeylerin istenen değerlere getirilmesi için uygulanır.
Dişli kutusu gövdesi seri üretilebilir mi?
Evet, uygun kalıp ve proses planlamasıyla zamak ve alüminyum gövdeler seri üretime alınabilir.