 Türkçe
 English
 Deutsch
Akış kontrol ekipmanları; sıvı, gaz ve proses akışının yönlendirilmesi, düzenlenmesi veya kontrol edilmesi gereken sistemlerde kullanılan metal komponentleri kapsar. Bu parçaların üretiminde yalnızca geometrinin oluşturulması değil, bağlantı noktalarının uyumu, ölçüsel kararlılık, yüzey gereksinimleri ve çalışma koşulları birlikte değerlendirilmelidir. Berk Zamak Döküm olarak zamak ve alüminyum basınçlı döküm kabiliyetimizi, proje ihtiyaçlarına göre kalıp, CNC işleme, yüzey işlemleri ve kalite kontrol süreçleriyle birleştiriyoruz.
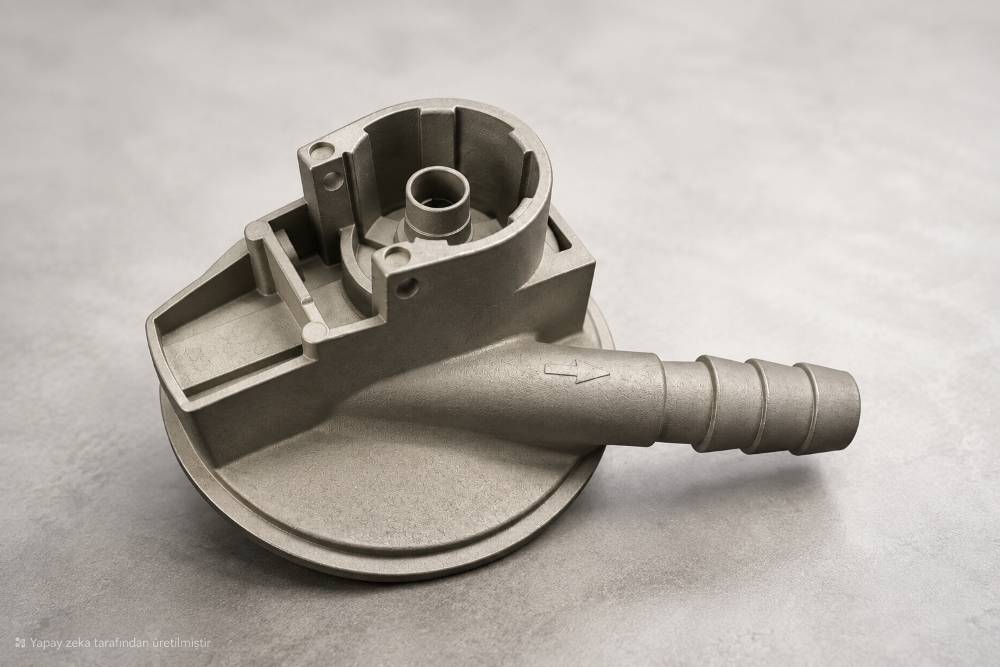
Su, hava, gaz, yağ ve farklı proses akışkanlarının yönetildiği endüstriyel sistemlerde kullanılabilir. Otomotivden enerjiye, makine üretiminden yangın güvenlik sistemlerine kadar farklı uygulamalarda gövde, bağlantı elemanı, kapak, adaptör ve benzeri metal parçalar ihtiyaç duyulabilir. Burada belirleyici olan parçanın yalnızca sistemde bulunması değil, akışkanla temas, basınç, sıcaklık, bağlantı biçimi ve montaj koşullarıyla uyumlu şekilde tasarlanmasıdır.
Bağlantı yüzeyleri, dişli bölgeler ve conta yataklarında ölçülerin kontrol edilmesi montaj ve sızdırmazlık açısından önem taşır. Bu nedenle akış kontrol sistemleri için üretimde teknik verilerin başlangıçta netleştirilmesi gerekir. Teknik resim, 3D model, yıllık üretim adedi ve kullanım koşulları üretim yönteminin belirlenmesine yardımcı olur. Teknik veriler, teklif kapsamının baştan doğru kurulmasına yardımcı olur.
Zamak ve alüminyum seçimi, parçanın kullanım koşulları, geometrisi, dayanım beklentisi, ağırlığı, yüzey ihtiyacı ve üretim adedi birlikte değerlendirilerek yapılır. Her iki malzeme de basınçlı döküm süreçlerinde farklı proje gereksinimlerine cevap verebilir; ancak doğru alaşım ve üretim yaklaşımı parçanın gerçek çalışma şartları üzerinden belirlenmelidir.
Zamak, karmaşık geometrilerin ve detaylı kesitlerin bulunduğu parçalarda değerlendirilebilir. Alüminyum ise düşük ağırlığın ve uygulamaya bağlı yüzey çözümlerinin öne çıktığı projelerde tercih edilebilir.
Bu noktada akış kontrol parçaları için malzeme kararı yalnızca katalog özelliklerine göre verilmemelidir. Akışkanın türü, çalışma sıcaklığı, basınç seviyesi, bağlantı biçimi ve parçanın sistem içindeki görevi birlikte incelenmelidir. Üretim adedi de yöntemin ekonomik ve teknik açıdan uygunluğunu etkileyen önemli girdilerden biridir.
Berk Zamak Döküm olarak zamak ve alüminyum basınçlı döküm süreçlerini kalıp tasarımı ve üretimi, CNC işleme, yüzey işlemleri ve kalite kontrol adımlarıyla birlikte ele alıyoruz. Böylece satın alma ekipleri ve mühendisler, farklı üreticilerden ayrı ayrı hizmet almak yerine proje kapsamındaki temel üretim ihtiyaçlarını tek üretim yapısı üzerinden değerlendirebilir.
|
Proje girdisi |
Üretim kararına etkisi |
|---|---|
|
Parça geometrisi |
Kalıp yapısının ve döküm yaklaşımının belirlenmesine yardımcı olur |
|
Üretim adedi |
Kalıp yatırımı ve seri üretim planlamasının değerlendirilmesini sağlar |
|
Montaj yöntemi |
İşlenecek bölgelerin ve bağlantı detaylarının belirlenmesine yön verir |
|
Yüzey beklentisi |
Döküm sonrası uygulanabilecek işlemlerin planlanmasına yardımcı olur |
|
Kullanım koşulları |
Malzeme ve tasarım değerlendirmesinin temelini oluşturur |
Projeye özel akış kontrol parçaları, teknik resim veya 3D modelin incelenmesiyle başlayıp kalıp, döküm, CNC işleme, yüzey işlemi ve kalite kontrol aşamalarından geçirilerek üretilir. Bu akış, özellikle OEM projelerinde parçanın ilk tasarım verisinden seri üretime kadar izlenebilir bir üretim planına dönüştürülmesine yardımcı olur.
İlk aşamada teknik resim, 3D model veya mevcut numune incelenir. Kritik ölçüler, bağlantı bölgeleri, toleranslar, yüzey beklentileri ve üretim adedi değerlendirilir. Ardından döküme uygun kalıp tasarlanır ve üretilir.
Döküm sonrasında parçanın işlenmesi gereken bölgeleri belirlenen toleranslara göre CNC veya uygun talaşlı imalat yöntemleriyle işlenir. Dişler, delikler, bağlantı yüzeyleri ve conta yuvaları gibi kritik bölgeler bu aşamada tamamlanabilir. İhtiyaca göre yüzey işlemleri uygulanır ve son kontrolde ölçüsel uygunluk ile proje gereklilikleri doğrulanır. Bu yapı, akış kontrol ekipmanları üretimi sürecinde prototipten seri üretime geçişin planlı ilerlemesini destekler.
|
Üretim aşaması |
Temel çıktı |
|---|---|
|
Teknik veri inceleme |
Üretim gerekliliklerinin ve kritik noktaların belirlenmesi |
|
Kalıp tasarımı ve üretimi |
Seri üretime uygun döküm altyapısının hazırlanması |
|
Basınçlı döküm |
Parçanın ana geometrisinin elde edilmesi |
|
CNC / talaşlı işlem |
Kritik ölçü ve bağlantı detaylarının tamamlanması |
|
Yüzey işlemi |
Projeye bağlı yüzey gereksiniminin karşılanması |
|
Kalite kontrol |
Teknik resim ve belirlenen kriterlere göre uygunluğun değerlendirilmesi |
Sızdırmazlık ve ölçü hassasiyeti, akış kontrol parçalarının bağlantı bölgelerinde kaçak riskini ve sistemle uyumunu değerlendirmek için kontrol edilir. Bir parçanın dış geometrisi doğru görünse bile bağlantı yüzeyindeki küçük bir ölçü sapması, conta yatağında veya eşleşen komponentte sorun oluşturabilir.
Kritik ölçüler teknik resimde tanımlanan toleranslara göre değerlendirilir. Bağlantı delikleri, dişler, conta yuvaları ve işlenmiş yüzeyler kontrol kapsamına alınabilir. Ölçüm yöntemi parçanın geometrisine göre belirlenir.
Sızdırmazlık ihtiyacı bulunan uygulamalarda test yöntemi ve kabul kriterleri müşteri şartnamesi veya proje gerekliliklerine göre netleştirilebilir. Böylece parça, ölçüsel uygunluğun yanında kullanım senaryosuna göre de değerlendirilir.
Akış kontrol ekipmanları imalatı sırasında bu kontrollerin üretim planına dahil edilmesi, seri üretimde tekrarlanabilirliğin izlenmesine katkı sağlar. Özellikle yüksek adetli OEM projelerinde ilk parça kontrolü, proses kontrolleri ve final kontrol adımlarının birlikte planlanması önemlidir.
Akış kontrol ekipmanı üretiminde akışkan türü, basınç ve sıcaklık koşulları, bağlantı noktaları, duvar kalınlığı, toleranslar, sızdırmazlık ihtiyacı, yüzey gereksinimleri ve üretim adedi temel teknik girdileri oluşturur. Bu bilgilerin mümkün olduğunca tasarım aşamasında netleşmesi, malzeme ve üretim yönteminin doğru değerlendirilmesine yardımcı olur. Satın alma veya mühendislik ekibinin teklif aşamasında bu bilgileri paylaşması, akış kontrol ekipmanları üreticisi seçiminde teknik karşılaştırmayı kolaylaştırır.
|
Teknik kriter |
Neden önemlidir? |
Üretimde hangi noktayı etkileyebilir? |
|---|---|---|
|
Akışkan türü |
Parçanın maruz kalacağı ortamı tanımlar |
Malzeme ve yüzey değerlendirmesi |
|
Basınç koşulu |
Çalışma şartlarını belirler |
Geometri ve dayanım yaklaşımı |
|
Sıcaklık aralığı |
Malzemenin kullanım ortamını sınırlar |
Alaşım ve proje uygunluğu |
|
Bağlantı noktaları |
Diğer komponentlerle eşleşmeyi belirler |
Kalıp ve CNC işleme detayları |
|
Duvar kalınlığı |
Döküm tasarımını etkileyen temel geometrik girdidir |
Kalıp ve parça tasarımı |
|
Toleranslar |
Kritik ölçülerin kabul sınırlarını tanımlar |
İşleme ve kalite kontrol planı |
|
Sızdırmazlık |
Kaçak kabul kriterinin belirlenmesini sağlar |
Yüzey, ölçü ve test yaklaşımı |
|
Yüzey ihtiyacı |
Parçanın görünümü veya işleviyle ilişkili olabilir |
Döküm sonrası işlem seçimi |
|
Üretim adedi |
Seri üretim planının ölçeğini belirler |
Kalıp yatırımı ve üretim organizasyonu |
OEM ve seri üretim projelerinde Berk Zamak Döküm, tasarımdan son kontrole uzanan üretim süreçlerini proje gereksinimleri doğrultusunda yönetir. Müşterilerimizin teknik resimlerini, 3D modellerini veya mevcut numunelerini değerlendirerek parçanın üretim yöntemine ilişkin mühendislik yaklaşımı geliştiriyoruz.
Kalıp tasarımı ve üretimi, zamak ve alüminyum basınçlı döküm, CNC işleme, yüzey işlemleri ve kalite kontrol süreçlerini aynı üretim yapısı içinde ele almamız, projenin farklı aşamalarındaki koordinasyonu kolaylaştırır. Bu yaklaşım, yalnızca tek seferlik parça tedarikinden ziyade tekrarlanabilir üretim ve uzun vadeli OEM iş birlikleri için planlama yapılmasına olanak tanır.
Akış kontrol komponentleri için üretim talebi oluştururken teknik resim, 3D model, malzeme beklentisi, yıllık adet, kritik toleranslar, bağlantı detayları, yüzey ihtiyacı ve sızdırmazlık kriterlerinin paylaşılması teklif sürecinin daha net ilerlemesini sağlar. Numune üzerinden çalışılan projelerde mevcut parçanın kullanım koşulları ve revizyon beklentileri de değerlendirmeye alınabilir.
Berk Zamak Döküm olarak otomotiv, elektrik-elektronik, savunma sanayi, yangın güvenlik sistemleri, denizcilik, enerji, mobilya ve makine gibi sektörlere metal komponent üretimi sunuyoruz. Amacımız, akış kontrol ekipmanları gibi teknik parçalarda üretim, ürün geliştirme ve seri üretim süreçlerinde çözüm ortağı olmaktır.
Akış kontrol ekipmanı ne işe yarar?
Akışkanın yönlendirilmesi, düzenlenmesi veya kontrol edilmesini sağlayan sistemlerde görev yapan metal komponentlerin üretiminde kullanılır.
Akış kontrol ekipmanlarında hangi metal alaşımları kullanılabilir?
Uygulamaya göre zamak ve alüminyum gibi basınçlı döküme uygun alaşım grupları değerlendirilebilir.
Zamak ve alüminyum akış kontrol parçaları için nasıl seçilir?
Seçim; kullanım koşulları, geometri, dayanım, ağırlık, yüzey ihtiyacı ve üretim adedi birlikte değerlendirilerek yapılır.
Teknik resme veya numuneye göre özel üretim yapılabilir mi?
Evet, teknik resim, 3D model veya uygun bir numune üzerinden proje gereksinimleri değerlendirilerek özel üretim planlanabilir.
Akış kontrol parçalarında sızdırmazlık testi neden önemlidir?
Bağlantı bölgelerinde oluşabilecek kaçakların proje kriterlerine göre kontrol edilmesi için önemlidir.
Akış kontrol ekipmanları seri üretime uygun mudur?
Evet, parça geometrisi, kalıp altyapısı, üretim adedi ve kalite kriterleri uygun şekilde planlandığında seri üretime alınabilir.
Akış kontrol ekipmanı için teklif alırken hangi teknik bilgiler paylaşılmalıdır?
Teknik resim veya 3D model, malzeme, yıllık adet, toleranslar, yüzey işlemi, bağlantı detayları ve sızdırmazlık kriterleri paylaşılmalıdır.