 Türkçe
 English
 Deutsch
Döküm, metal parçanın ana geometrisini üretmek için verimli bir yöntemdir; ancak her yüzeyin döküm aşamasında nihai ölçü ve işlev gereksinimlerini karşılaması beklenmez. Bağlantı noktaları, hassas delikler, dişler ve montaj yüzeyleri için ek işlem gerekebilir. Berk Zamak Döküm olarak döküm ile talaşlı imalatı birbirinden kopuk aşamalar şeklinde değil, parçanın teknik gereksinimlerine göre planlanan tek bir üretim akışı olarak değerlendiriyoruz. Böylece yalnızca ölçüyü tutturmaya değil, parçanın montajdaki görevini istikrarlı biçimde yerine getirmesine odaklanıyoruz.
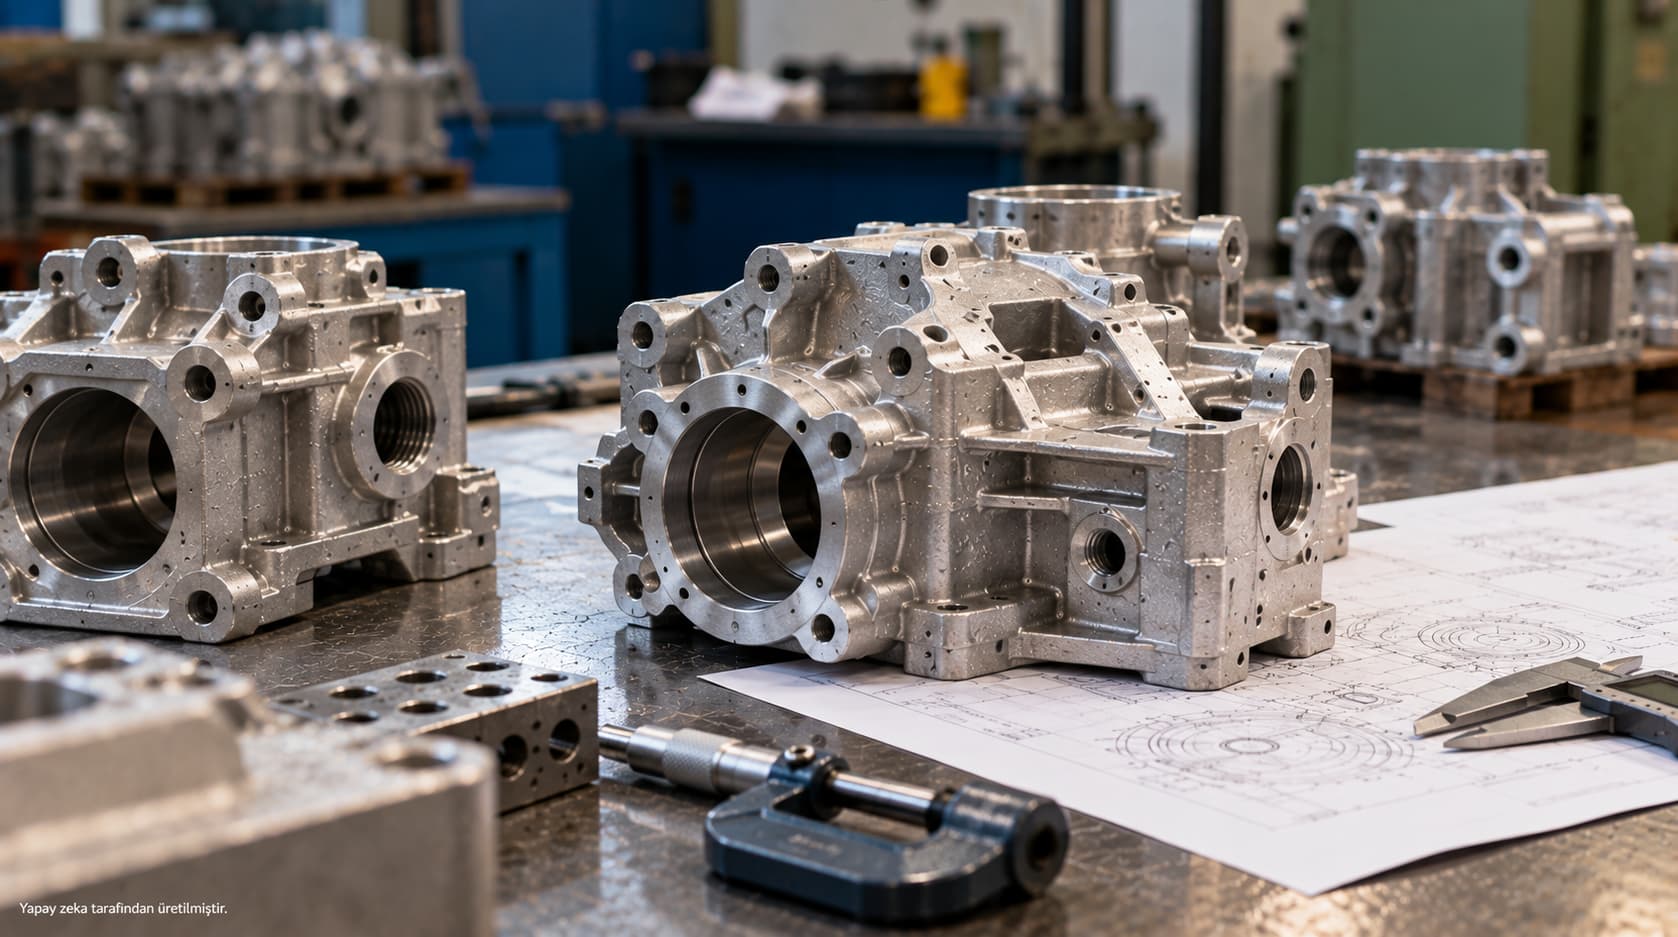
CNC işleme, dökümle oluşturulan ana geometride belirli ölçüleri, yüzeyleri ve fonksiyonel detayları teknik çizime uygun hale getirmek için kullanılır. Döküm, karmaşık biçimlerin ve ana hacmin elde edilmesini sağlarken talaşlı işlem yalnızca ihtiyaç duyulan bölgelerde uygulanabilir. Bu yaklaşım, her yüzeyi gereksiz yere işlemek yerine fonksiyonel alanlara odaklanmayı mümkün kılar.
Elbette döküm parça CNC işleme planında önce parçanın hangi yüzeylerle başka bileşenlere bağlanacağı, hangi ölçülerin montajı etkileyeceği ve hangi bölgelerin olduğu gibi bırakılabileceği belirlenir. CNC işleme, her döküm parçası için zorunlu değildir. Nihai kullanım için dökümden çıkan ölçüler yeterliyse ek işlem gerekmeyebilir. Karar, parça geometrisi, tolerans beklentisi, yüzey gereksinimi ve maliyet birlikte değerlendirilerek verilir.
İşleme öncesinde döküm parça; geometrik uygunluk, işleme payı, referans yüzeyleri ve olası döküm kusurları açısından kontrol edilir. CNC operasyonu, parçanın mevcut durumundan bağımsız düşünülemez. İşleme payının yetersiz olması hedef ölçüye ulaşmayı engelleyebilir; fazla pay ise çevrim süresini artırabilir ve bazı bölgelerde gereksiz malzeme kaldırılmasına yol açabilir.
Döküm sonrası CNC işleme planlanırken önce teknik çizim ile gerçek parça arasındaki ilişki değerlendirilir. Parçanın kalıptan çıkış yönü, ayırma çizgisi, çapak bölgeleri ve bağlama için kullanılabilecek yüzeyleri dikkate alınır. Dökümden döküme değişebilen ölçü farklılıkları, işleme sırasında ne kadar malzeme kaldırılabileceğini etkiler. Bu nedenle referanslar, bağlama yöntemi ve operasyon sırası baştan düşünülmelidir.
|
Ön kontrol noktası |
Sorulması gereken teknik soru |
Üretim planına etkisi |
|
İşleme payı |
Kritik yüzey boyunca yeterli malzeme var mı? |
Hedef ölçüye ulaşılabilirliği belirler |
|
Referans yüzey |
Parça hangi yüzeylerden tekrarlanabilir biçimde konumlandırılabilir? |
Bağlama ve ölçüm tutarlılığını etkiler |
|
Döküm değişkenliği |
Parçalar arasında hangi ölçüler değişkenlik gösterebilir? |
Kontrol sıklığı ve proses ayarına yön verir |
|
Çapak ve ayırma izi |
İşleme alanına veya bağlamaya engel oluyor mu? |
Ön hazırlık ihtiyacını ortaya çıkarır |
|
İç boşluk ve et kalınlığı |
İşleme sonrasında yeterli kesit kalacak mı? |
Parçanın işlevini ve dayanımını korumaya yardımcı olur |
CNC ile döküm parçalardaki delikler, düzlemsel yüzeyler, kanallar, bağlantı detayları ve montaj bölgeleri işlenebilir. Hangi özelliklerin işleneceği, parçanın kullanımına ve çizimde tanımlanan gereksinimlere göre belirlenir. İşleme kapsamı yalnızca erişilebilirliğe göre değil, toleransın ve yüzey kalitesinin hangi bölgelerde kritik olduğuna göre de planlanır.
Delik, kanal ve diş işlemleri; bağlantı elemanlarının doğru konumlanması, montajın tekrarlanabilirliği ve işlevsel uyum için uygulanır. Döküm parçada delik ve diş işleme yapılırken deliğin konumu, çapı, derinliği ve varsa diş standardı net olmalıdır. Döküm aşamasında oluşturulan delik başlangıç geometrisi olarak kullanılabilir; nihai ölçü gerekiyorsa delik delme, raybalama veya diş açma gibi uygun operasyonlar planlanır.
Montaj ve sızdırmazlık yüzeyleri, parçanın başka bir bileşenle temasını ve bağlantının işlevini etkilediği için dikkatle ele alınır. Hassas CNC işleme bu alanlarda yüzeyin düzlüğünü, konumunu ve gerekli ölçüsünü kontrol etmeye yardımcı olur. Ancak sonuç yalnızca tezgahın kabiliyetine bağlı değildir; döküm parçasının doğru bağlanması, uygun takım seçimi ve ölçüm yöntemi de önemlidir.
|
Parça özelliği |
Teknik çizimde netleştirilecek bilgi |
Kontrol yaklaşımı |
|
Bağlantı deliği |
Çap, konum toleransı ve derinlik |
Uygun ölçüm ekipmanıyla boyut ve konum kontrolü |
|
Dişli bölge |
Diş ölçüsü, standardı ve etkin diş boyu |
Diş mastarı veya uygun ölçüm yöntemi |
|
Sızdırmazlık yüzeyi |
Düzlemsellik ve yüzey pürüzlülüğü gereksinimi |
Yüzey ve geometrik uygunluk kontrolü |
|
Montaj düzlemi |
Referanslara göre yükseklik ve paralellik |
Referanslı ölçüm ve gerektiğinde fikstür kontrolü |
Kalite kontrol, CNC işlemenin sonunda yapılan tek bir ölçümden ibaret değildir; kritik özellikler üretim akışının uygun aşamalarında doğrulanır. İlk parça kontrolü, takım ve bağlama ayarlarının değerlendirilmesine yardımcı olur. Seri üretimde ise kontrol sıklığı, ölçünün işlevsel önemi, proses kararlılığı ve müşteri şartları dikkate alınarak belirlenir.
CNC ile ölçü hassasiyeti sağlamak için teknik çizimdeki toleransların doğru yorumlanması kadar ölçümün uygun referanslardan yapılması da önemlidir. Bir ölçünün nominal değere yakın çıkması tek başına yeterli olmayabilir; konum, diklik, paralellik veya yüzey gereksinimleri de parçanın montajını etkileyebilir. Ölçüm sonuçları düzenli kaydedildiğinde sapmalar daha erken fark edilebilir ve gerektiğinde takım, bağlama ya da proses ayarları gözden geçirilebilir.
Zamak ve alüminyum alaşımlarında işleme stratejisi malzemenin özelliklerine ve parçanın tasarımına göre belirlenir. Bu değerlendirmede zamak döküm CNC işleme süreçlerinde bağlantı detayları ve montaj yüzeyleri; alüminyum döküm CNC işleme süreçlerinde ise parçanın geometrisi, et kalınlığı ve fonksiyonel yüzeyleri dikkate alınır. Her iki durumda da aynı operasyonların her parçaya doğrudan uygulanacağı varsayılmaz.
CNC ihtiyacının tasarım aşamasında belirlenmesi, işlenecek yüzeylerin, toleransların ve bağlama noktalarının üretim planına aktarılmasını sağlar. Teknik dosyada dökümden beklenen geometri ile işleme sonrasında elde edilecek ölçüler açıkça ayrılmalıdır. Böylece hangi yüzeylerin dökümle bırakılacağı, hangilerinin talaşlı işlem göreceği ve hangi ölçümlerin kabul için gerekli olduğu netleşir.
OEM projelerinde üretim adedi, parça revizyonu, montaj koşulları ve kalite beklentisi birlikte değerlendirilmelidir. Tasarımda işleme takımının erişemeyeceği bir bölge bırakılması veya bağlama için uygun referans tanımlanmaması, üretim aşamasında ek fikstür ya da tasarım değişikliği gerektirebilir. Bu nedenle teknik çizim ve varsa üç boyutlu model üzerinden erken değerlendirme yapmak zaman ve maliyet planlamasını destekler.
Berk Zamak Döküm olarak proje verilerini incelerken yalnızca işlenecek ölçülere değil, döküm ve CNC adımlarının birbiriyle uyumuna da bakıyoruz. Teknik çizim, alaşım bilgisi, kritik toleranslar, işlenecek yüzeyler ve hedef üretim miktarı paylaşıldığında uygulanabilir üretim yaklaşımının değerlendirilmesi kolaylaşır.
Döküm parçalara neden CNC işlemi uygulanır?
Döküm sonrası belirli ölçüleri, delikleri, dişleri ve montaj yüzeylerini teknik gereksinimlere uygun hale getirmek için uygulanır.
Her döküm parçasında CNC işleme gerekir mi?
Hayır. Dökümden çıkan parça tüm gereksinimleri karşılıyorsa ek işleme ihtiyaç duyulmayabilir.
Döküm sonrası hangi yüzeyler CNC ile işlenebilir?
Delikler, dişler, kanallar, düzlemsel yüzeyler ve hassas montaj bölgeleri işlenebilir.
CNC işlemede toleranslar nasıl belirlenir?
Toleranslar teknik çizim, montaj işlevi, ölçüm yöntemi ve parçanın üretim gereksinimlerine göre belirlenir.
Zamak ve alüminyum döküm parçalar CNC ile işlenebilir mi?
Evet. İşlem yöntemi parçanın alaşımına, geometrisine ve hedef ölçülerine göre planlanır.
CNC işlemesi için teknik çizim gerekli midir?
Evet. Ölçüler, toleranslar ve işlenecek yüzeyler teknik çizimle açıkça tanımlanmalıdır.
Döküm ve CNC işlemenin aynı üretim sürecinde planlanmasının katkısı nedir?
Döküm geometrisi ile son ölçüler arasındaki uyumu artırır; işleme payı, bağlama ve kalite kontrolün önceden planlanmasını sağlar.