 Türkçe
 English
 Deutsch
Dişli sistemlerinde üretim yöntemi, yalnızca parçanın geometrisine göre değil; aktarılacak yük, çalışma devri, malzeme, toleranslar ve kullanım ortamına göre belirlenir. Bu nedenle dişli tasarımı döküm, işleme ve kalite kontrol süreçleriyle birlikte değerlendirilmelidir.
Berk Zamak Döküm olarak zamak ve alüminyum basınçlı döküm kabiliyetimizi kalıp tasarımı, CNC işleme, yüzey işlemleri ve kalite kontrol süreçleriyle bir arada ele alıyoruz. Böylece farklı sektörlerin ihtiyaç duyduğu metal dişliler için ürün geliştirme ve seri üretim aşamalarında da mühendislik desteği sunuyoruz.
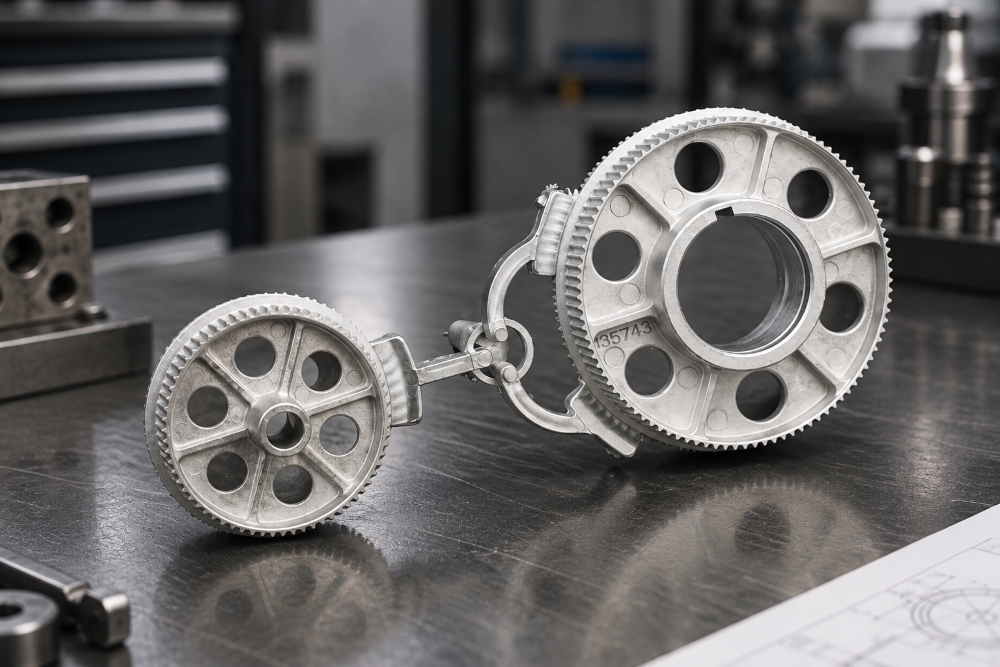
Dişli üretiminde teknik ölçüler, parçanın karşı dişliyle uyumu, aktaracağı hareket ve yük, çalışma koşulları ve hedeflenen toleranslar birlikte değerlendirilerek belirlenir. Tasarım aşamasında tek bir ölçünün değiştirilmesi bile dişli çiftinin çalışma karakterini etkileyebileceğinden parametrelerin birbirinden bağımsız ele alınmaması gerekir.
Dişli Modülü ve Diş Sayısı
Dişli modülü ve diş sayısı, dişlinin temel geometrisini ve çap ilişkilerini belirleyen iki ana parametredir. Modül, diş boyutunun belirlenmesinde kullanılırken diş sayısı aynı modül üzerinden dişlinin çapını ve çevresel yapısını etkiler. Dolayısıyla döküm dişli imalatı projelerinde kalıp geometrisi oluşturulmadan önce modül, diş sayısı ve eşleşen dişlinin bilgileri birlikte değerlendirilir.
Basınç Açısı ve Helis Açısı
Basınç açısı ve helis açısı, diş yüzeylerinin yük aktarımı ve çalışma davranışı üzerinde etkili olan geometrik parametrelerdir. Düz dişlilerde basınç açısı temel alınırken helisel yapılarda helis açısı da tasarımın parçası olur. Özellikle dişli çark üretimi yapılırken bu değerlerin karşılıklı çalışan parçalarla uyumlu olması gerekir.
Dişli Çapları ve Diş Profili
Dişli çapları ve diş profili, parçanın montaj ölçülerini ve karşı elemanla temas koşullarını belirler. Diş dibi çapı, bölüm çapı ve dış çap arasındaki ilişki doğru kurulmadığında çalışma sırasında temas sorunları ortaya çıkabilir. Oysa dişli üretimi öncesinde teknik çizim ve üç boyutlu model üzerinden geometrik kontrol yapılması üretim risklerini azaltır.
Tolerans ve Dişli Kalite Sınıfı
Tolerans ve dişli kalite sınıfı, parçanın hangi ölçü aralığında kabul edileceğini ve çalışma sırasında beklenen geometrik doğruluğu tanımlar. İstenen tolerans seviyesi; döküm kabiliyeti, sonradan yapılacak CNC işlemleri ve kontrol yöntemleriyle birlikte değerlendirilir. Böylece özel dişli üretimi projelerinde nominal ölçüler değil, üretilebilir toleranslar da tasarımın başında netleştirilir.
Döküm dişli üretimi malzeme seçimi, dişlinin maruz kalacağı yük, çalışma hızı, ağırlık beklentisi, kullanım ortamı, aşınma koşulları ve üretim yöntemi dikkate alınarak yapılır. Aynı geometri farklı malzemelerle üretilebilse de beklenen mekanik davranış ve üretim şartları malzeme kararını doğrudan etkiler.
Zamak, özellikle hassas geometrilerin ve seri üretime uygun parçaların üretiminde değerlendirilebilen alaşım grubudur. Uygulamanın gerektirdiği özelliklere göre alüminyum basınçlı döküm de alternatif olarak ele alınabilir. Burada önemli olan, malzemeyi yalnızca ağırlık üzerinden seçmek yerine yük, montaj, yüzey ve üretim koşullarını birlikte değerlendirmektir. Bu yaklaşım zamak dişli çözümlerinde de parçanın kullanım senaryosuna uygunluğunun belirlenmesine yardımcı olur.
Malzeme seçimi aynı zamanda kalıp tasarımı ve döküm parametreleriyle ilişkilidir. Et kalınlığı, akış yolları, çekme davranışı ve kritik geometriler değerlendirilerek üretim yöntemi şekillendirilir. Projeye göre zamak dişli üretimi tercih edildiğinde, tasarımın basınçlı döküm kabiliyetiyle uyumlu olması seri üretimde tekrarlanabilirlik açısından önem taşır.
Zamak dişli üretiminde basınçlı döküm, karmaşık geometrilerin tekrarlanabilir biçimde ve yüksek adetli üretim planlarına uygun şekilde elde edilmesini sağlayabilir. Kalıp yatırımı ile parça başına üretim maliyetinin optimize edilebildiği seri üretim projelerinde bu yöntem teknik ve ekonomik açıdan birlikte değerlendirilir.
Karmaşık Geometrilerin Üretimi: Basınçlı döküm, uygun kalıp tasarımıyla farklı geometrik detayların tek parça üzerinde oluşturulmasına olanak tanır. Bu durum, farklı yüzey detayları bulunan parçaların tasarımında avantaj sağlayabilir.
Seri Üretime Uygunluk: Kalıp tasarımı tamamlandıktan sonra üretim parametrelerinin standardize edilmesi, yüksek adetli siparişlerde istikrarlı üretim planlamasına yardımcı olur. Dolayısıyla döküm dişli projelerinde hedef adet, çevrim süresi ve kalıp ömrü birlikte değerlendirilir.
Ölçüsel Tekrarlanabilirlik: Döküm parametrelerinin kontrollü tutulması, aynı kalıptan çıkan parçalar arasında ölçüsel tutarlılığın korunmasına yardımcı olur. Kritik ölçüler için gerekli görülen CNC operasyonlarıyla bu tekrarlanabilirlik daha ileri bir seviyeye taşınabilir.
Yüzey Kalitesi: Döküm yüzeyi, kalıp tasarımı, alaşım, proses koşulları ve parça geometrisiyle birlikte şekillenir. Gerektiğinde döküm sonrasında yüzey işlemleri uygulanabilir.
Hafiflik ve Malzeme Özellikleri: Zamak ve alüminyum alaşımları, çelik gibi daha yüksek yoğunluklu alternatiflere göre ağırlığın kritik olduğu bazı uygulamalarda değerlendirilebilir. Ancak seçim yalnızca hafiflik üzerinden yapılmamalı; yük ve çalışma koşulları da teknik gerekliliklerle birlikte ele alınmalıdır.
Sonraki İşleme İhtiyacının Parçaya Göre Değişebilmesi: Dökümden çıkan her dişlide aynı seviyede talaşlı işleme ihtiyacı bulunmaz. Kritik montaj yüzeyleri, delikler veya belirli toleranslar gerekiyorsa CNC operasyonları planlanabilir; uygun geometrilerde ise işleme kapsamı azaltılabilir.
Döküm sonrası dişlilerde çapak alma, gerekli talaşlı işlemler, CNC operasyonları, yüzey uygulamaları ve ölçüm-kalite kontrol adımları parçanın teknik gereksinimine göre uygulanır. Bu aşamalar, dökümden çıkan parçanın çizimde tanımlanan son özelliklerine ulaştırılmasında kullanılır.
Çapak alma, kalıp birleşim hatları veya proses kaynaklı küçük çıkıntıların giderilmesi için uygulanır. Sonraki işlemler ise parçanın montaj ve fonksiyon gereksinimlerine göre belirlenir. Ayrıca dişli imalatı kapsamında delik, mil yatağı veya kritik bağlantı yüzeyleri gibi bölgelerde CNC işleme gerekebilir.
Berk Zamak Döküm olarak döküm sürecini CNC işleme, yüzey işlemleri ve kalite kontrol kabiliyetleriyle birlikte ele alıyoruz. Böylece farklı operasyonların ayrı tedarikçiler arasında dağılmasından kaynaklanabilecek koordinasyon ihtiyacını azaltmaya ve proje gereksinimlerini üretim zincirinin tamamında yakından takip etmeye odaklanıyoruz.
Döküm yöntemiyle üretilebilecek dişli çeşitleri, parçanın geometrisine, malzemesine, ölçülerine, kalıp tasarımına ve kullanım gereksinimlerine göre belirlenir. Bu nedenle dişli imalatı talebinin yalnızca diş sayısı üzerinden değerlendirilmesi doğru olmaz. Teknik resim, üç boyutlu model, kullanım koşulları ve adet bilgisi birlikte incelendiğinde üretim yöntemi sağlıklı şekilde belirlenebilir.
|
Dişli tipi |
Projede değerlendirilmesi gereken temel konu |
Tipik üretim yaklaşımı |
|---|---|---|
|
Düz dişli |
Eşleşme geometrisi ve eksenel yük beklentisi |
Basınçlı döküm + gerekli son işlemler |
|
Helisel dişli |
Helis geometrisi ve karşı dişli uyumu |
Kalıp tasarımı + döküm + kritik işleme |
|
Pinyon dişli |
Küçük çap ve yüksek çevrim gereksinimi |
Hassas kalıp + ölçüm kontrollü üretim |
|
İçten dişli parça |
Kalıp çekirdek yapısı ve çıkarılabilirlik |
Özel kalıp tasarımı + gerektiğinde CNC |
|
Özel geometrili dişli |
Fonksiyonel detaylar ve montaj alanı |
Proje bazlı kalıp ve işleme planı |
Dişli üretiminde hassasiyet ve kalite, kritik ölçümlerin teknik resim ve belirlenen toleranslarla karşılaştırılması, proses kontrolleri ve gerektiğinde son ürün doğrulamasıyla kontrol edilir. Kontrol kapsamı parçanın kritik ölçülerine ve kullanım fonksiyonuna göre belirlenmelidir.
Üretimin ilk aşamasında kalıp ve proses parametreleri gözden geçirilir. Döküm sonrasında çapak ve yüzey durumu kontrol edilir; kritik çaplar, delikler, merkezleme ölçüleri ve gerekli geometrik özellikler ölçülür. CNC uygulanan bölgelerde işleme sonrası ölçüm yapılması, döküm ve talaşlı imalat adımlarının birlikte doğrulanmasını sağlar.
Seri üretimde kalite kontrolün yalnızca son parçaya bırakılmaması önemlidir. İlk parça doğrulaması, proses içi kontroller ve belirlenen numune planlarıyla üretim boyunca ölçüsel kararlılık takip edilebilir. Bu yaklaşım, özellikle OEM projelerinde teknik resim gerekliliklerinin seri üretime doğru aktarılması açısından önem taşır.
Berk Zamak Döküm olarak kalıp tasarımından döküme, CNC işleme ve yüzey işlemlerinden kalite kontrole kadar uzanan üretim zincirini proje gereksinimleriyle birlikte değerlendiriyoruz. Bu kapsamda döküm dişli üretimi taleplerinde parçanın kullanım amacını, teknik dokümantasyonunu, malzeme beklentisini ve üretim adetlerini inceleyerek uygun üretim planının oluşturulmasına odaklanıyoruz.
Döküm dişli ne için kullanılır?
Uygun malzeme ve geometri sağlandığında otomotiv, makine, elektrik-elektronik, mobilya ve farklı mekanik sistemlerde hareket veya kuvvet aktarımı için kullanılabilir.
Zamak dişli üretilebilir mi?
Evet, uygun geometri, yük koşulları ve kalıp tasarımı sağlandığında zamak basınçlı döküm yöntemiyle dişli üretilebilir.
Özel ölçülerde dişli üretilebilir mi?
Evet, teknik resim veya üç boyutlu modele göre özel ölçülerde dişli için kalıp ve gerekli işleme süreçleri planlanabilir.
Dişli üretiminde hangi malzemeler kullanılır?
Malzeme seçimi uygulamaya göre değişir, zamak ve alüminyum basınçlı döküm, uygun projelerde değerlendirilebilen seçenekler arasındadır.
Döküm dişliler hangi makinelerde kullanılır?
Teknik gereksinimleri karşılamaları halinde makine, otomotiv ekipmanı, mekanik sistemler ve çeşitli endüstriyel düzeneklerde kullanılabilir.