 Türkçe
 English
 Deutsch
Alüminyum parçaların basınçlı döküm yöntemiyle üretiminde kalıp tasarımı, parça kalitesini, ölçü tutarlılığını ve üretim verimliliğini doğrudan etkiler. Bu nedenle bir kalıp projesini değerlendirirken yalnızca parçanın üç boyutlu geometrisine değil, üretim koşullarına ve seri üretim hedeflerine de odaklanıyoruz. Berk Zamak Döküm olarak tasarım, kalıp imalatı, döküm ve ölçü kontrolünü birbiriyle bağlantılı aşamalar şeklinde ele alıyoruz.
Doğru planlanan bir alüminyum enjeksiyon kalıbı, parçanın teknik gereksinimlerini karşılamanın yanı sıra tekrarlanabilir üretim koşullarının oluşturulmasına da yardımcı olur. Özellikle OEM projelerinde tasarım kararlarının erken aşamada değerlendirilmesi, sonradan yapılabilecek revizyonların ve üretim kaynaklı sorunların azaltılması açısından önem taşır
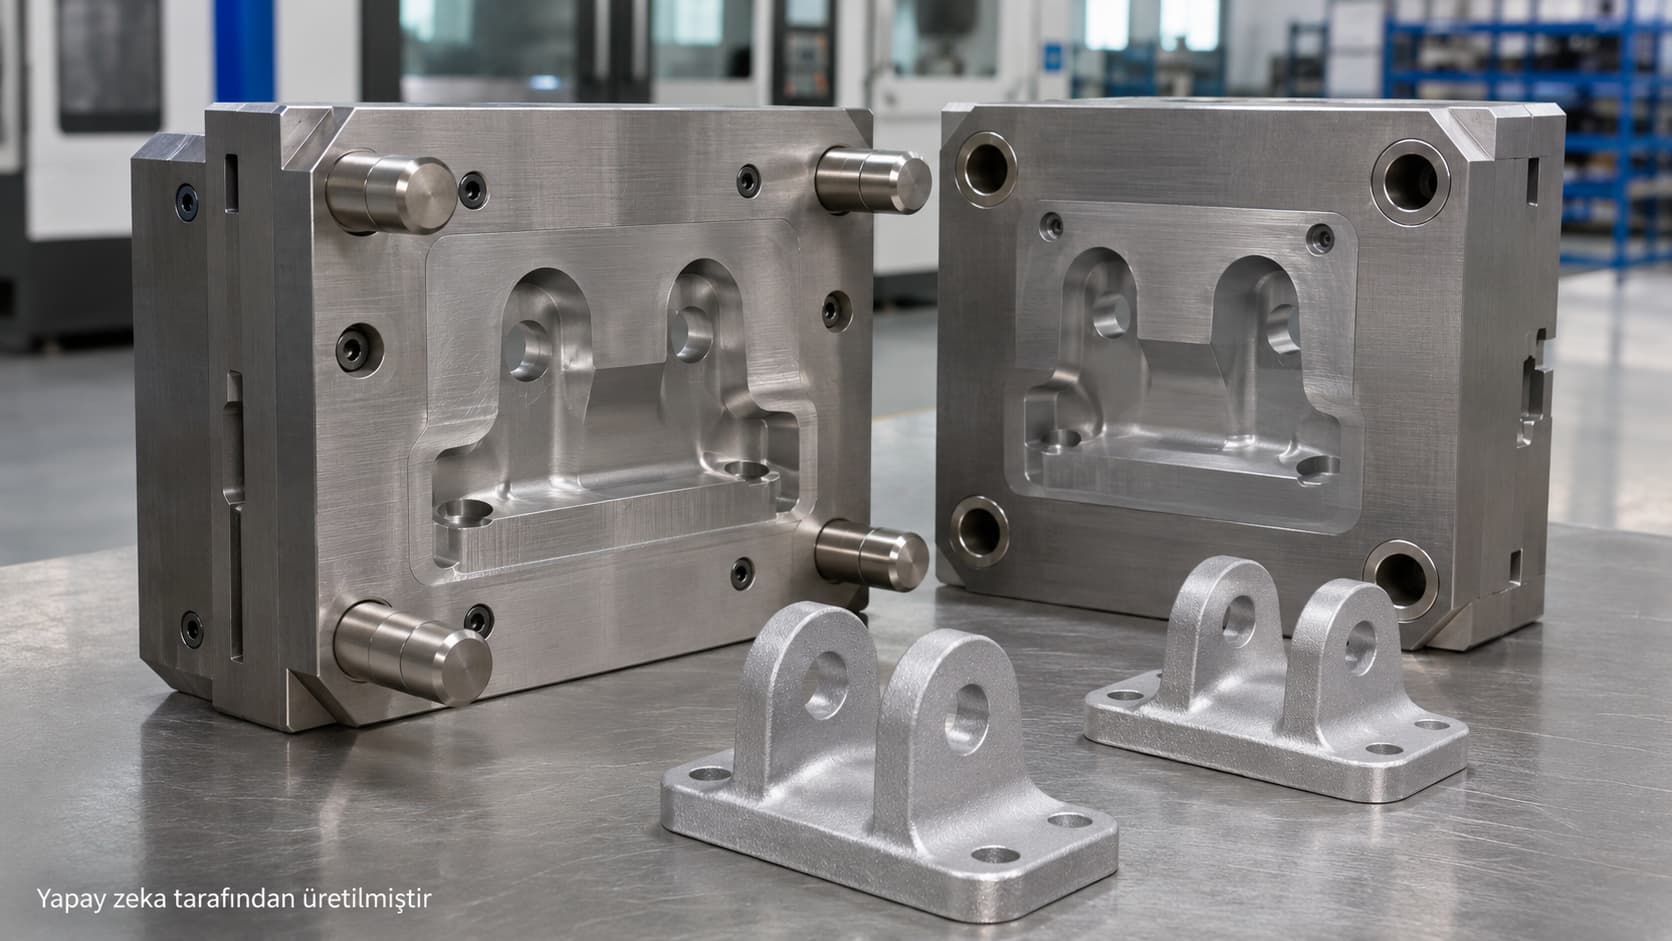
Kalıp tasarımına başlarken parçanın geometrisi, malzemesi, toleransları, kullanım amacı ve üretim hedefleri birlikte incelenir. Bu veriler, kalıbın hangi yapıda hazırlanacağını ve döküm sürecinin nasıl planlanacağını belirlememize yardımcı olur.
Parça geometrisi, kalıp boşluğunun, ayırma yüzeyinin ve hareketli elemanların nasıl düzenleneceğini belirler. İnce cidarlar, derin boşluklar, keskin geçişler ve karmaşık detaylar metalin kalıp içinde ilerleyişini etkileyebilir. Kalıptan çıkarma yönü de tasarım aşamasında değerlendirilmelidir. Gerektiğinde maça ve uygun çekme açıları planlanarak parçanın kalıptan güvenilir biçimde ayrılması hedeflenir.
Kritik ölçüler, kalıp tasarımında hangi bölgelerin öncelikli kontrol edilmesi gerektiğini gösterir. Bir montaj yüzeyindeki ölçü sapması, bağlantı noktalarının uyumunu etkileyebilir. Bu nedenle alüminyum kalıp tasarımı sırasında genel ölçülerle birlikte fonksiyonel yüzeyler, delik konumları ve geometrik toleranslar da değerlendirilir. Teknik gereksinimlerin başlangıçta netleştirilmesi, numune onayının daha sağlıklı yürütülmesini sağlar.
Kalıp yapısı; kullanılacak makinenin kapasitesi, alaşımın döküm koşulları, parçanın geometrisi ve hedeflenen üretim miktarına göre belirlenir. Makine uyumu değerlendirilirken yalnızca kapama kuvvetine değil, kalıp ölçülerine, enjeksiyon kapasitesine ve üretim çevrimine de bakılır.
Bir alüminyum basınçlı döküm kalıbı tasarlanırken metalin kalıp boşluğunu doldurma davranışı, soğuma koşulları ve kalıp üzerindeki termal yükler dikkate alınır. Yolluk, taşma bölgeleri ve soğutma kanalları gibi unsurlar parçanın kalitesini etkileyebileceğinden birbirinden bağımsız değerlendirilmez.
Kalıp imalatında kullanılan malzeme de çalışma koşullarına uygun seçilmelidir. Berk Zamak Döküm'ün kalıp üretiminde kullandığı 2344 sıcak iş çeliği, ilgili uygulamalarda değerlendirilebilen malzemeler arasındadır. Ancak her projede aynı çeliğin veya aynı kalıp yapısının kullanılması gerektiğini düşünmüyoruz. Malzeme seçimini çalışma koşulları, kalıp geometrisi ve beklenen üretim performansıyla birlikte ele alıyoruz.
|
Teknik değerlendirme |
Kalıp kararına etkisi |
|
Makinenin kapama kuvveti |
Kalıbın projeksiyon alanı ve çalışma koşullarıyla uyumunun değerlendirilmesi |
|
Parçanın göz sayısı |
Tek çevrimde üretilebilecek parça miktarının ve kalıp düzeninin planlanması |
|
Yolluk ve taşma yerleşimi |
Metal akışının ve fazla metalin uzaklaştırılmasının düzenlenmesi |
|
Soğutma devreleri |
Kalıp sıcaklığının ve çevrim kararlılığının yönetilmesi |
|
Beklenen çevrim sayısı |
Kalıp malzemesi, aşınma riski ve bakım yaklaşımının değerlendirilmesi |
Kalıp imalatı, onaylanan tasarımın üretilebilir bir yapıya dönüştürülmesi ve numune parçalarla doğrulanması sürecidir. Özel döküm kalıbı projelerinde tasarımın işleme adımlarına uygun hazırlanması, montaj ve kontrol aşamalarının planlı ilerlemesine katkı sağlar.
Kalıp projesi boyunca tasarım revizyonlarının kayıt altına alınması da üretim takibinde önem taşır. Güncel teknik dosyanın kullanılması, imalat ekibinin doğru geometri üzerinden çalışmasını destekler. Özellikle seri üretim planlanan projelerde değişikliklerin ölçü kontrolüne ve kalıp elemanlarına etkisi değerlendirilmelidir. Böylece numune sonuçları sonraki üretim adımlarına aktarılabilir ve teknik kararlar proje gereksinimleriyle tutarlı biçimde yürütülebilir.
CNC işleme, kalıp elemanlarının tasarıma uygun ölçü ve geometrilerde hazırlanmasını sağlar. Erozyon işlemi ise özellikle kesici takımlarla erişilmesi güç detayların oluşturulmasında kullanılabilir. Hangi yöntemin hangi bölgede uygulanacağı, geometrik gereksinimlere ve işleme koşullarına göre belirlenir.
Kalıp tasarımı ve üretimi aşamalarının koordineli yürütülmesi, tasarım ile imalat arasındaki uyumsuzlukların erken fark edilmesini kolaylaştırır. İşlenen parçalar birleştirildikten sonra kalıbın çalışma hareketleri ve kapanma yüzeyleri kontrol edilir.
İlk numune, kalıbın üretim gereksinimlerini karşılayıp karşılamadığını değerlendirmek için kullanılır. Numune üzerinden kritik ölçüler, geometrik uygunluk ve gerekli görülen diğer kalite özellikleri incelenir. Sonuçlara göre tasarım ya da proses parametrelerinde revizyon ihtiyacı belirlenebilir. Seri üretime geçiş kararı, projenin kabul kriterleri ve müşteri onayı doğrultusunda verilir.
| Si | Fe | Cu | Mn | Mg | Cr | Ni | Zn | Pb | Sn | Ti | Individual impurities | Global impurities | DENSITY | LINEAR SHRINKAGE IN HIGH PRESSURE | MODULUS OF ELASTICITY | CASTING TEMPERATURE | GENERAL RESISTANCE TO CORROSION | MACHINABILITY | CASTABILITY | POLISHING | RESISTANCE TO HOT TEARING | WELDABILITY | |||||||
| EN AB 43400 | min | 9,00 | 45,00 | 0,25 | 2.64 Kg/dm³ | 0.4- 0.6 % | 7400 Kg/mm² | 630 - 700 | GOOD | GOOD | GOOD | MEDIUM | SMALL | MEDIUM | |||||||||||||||
| max | 11,00 | 0,9 | 0,08 | 0,55 | 0,50 | - | 0,15 | 0,15 | 0,15 | 0,05 | 0,15 | 0,5 | 0,15 | ||||||||||||||||
| DIN 239 D - GD Al Si 10 Mg | min | 9,00 | 0,20 | ||||||||||||||||||||||||||
| max | 11,00 | 1,00 | 0,10 | 0,4 | 0,50 | - | 0,05 | 0,15 | 0,05 | 0,05 | 0,15 | 0,5 | 0,15 | ||||||||||||||||
| EN AB 43500 | min | 9,00 | 0,40 | 0,15 | 2.64 Kg/dm³ | 0.4- 0.6 % | 70 - 80 Gpa | 650 - 730 | GOOD | GOOD | EXCELLENT | EXCELLENT | EXCELLENT | EXCELLENT | |||||||||||||||
| max | 11,5 | 0,20 | 0,3 | 0,80 | 0,60 | - | 0,07 | - | - | 0,15 | 0,5 | 0,15 | |||||||||||||||||
| AlSi10MgMn | min | 9,5 | 0,50 | 0,10 | |||||||||||||||||||||||||
| max | 11,5 | 0,15 | 0,3 | 0,8 | 0,50 | - | 0,10 | - | - | 0,15 | SR | 0,03 | |||||||||||||||||
| EN AB 44300 | min | 10,5 | 0,45 | 2.68 Kg/dm³ | 0.4- 0.6 % | 7500 Kg/mm² | 640 - 680 | GOOD | MEDIUM | EXCELLENT | MEDIUM | SMALL | MEDIUM | ||||||||||||||||
| max | 13,5 | 0,90 | 0,08 | 0,55 | - | - | - | 0,15 | - | - | 0,15 | 0,05 | 0,25 | ||||||||||||||||
| DIN 230 D - GD Al Si 12 | min | 10,5 | |||||||||||||||||||||||||||
| max | 13,5 | 1,00 | 0,10 | 0,40 | - | - | - | 0,15 | - | - | 0,15 | 0,05 | 0,25 | ||||||||||||||||
| EN AB 44400 | min | 8,00 | 2.65 Kg/dm³ | 0.4- 0.6 % | 7400 Kg/mm² | 640 - 680 | GOOD | MEDIUM | EXCELLENT | MEDIUM | SMALL | MEDIUM | |||||||||||||||||
| max | 11,00 | 0,55 | 0,08 | 0,50 | 0,10 | - | 0,5 | 0,15 | 0,5 | 0,5 | 0,15 | 0 ,05 | 0,15 | ||||||||||||||||
| min | 9,5 | ||||||||||||||||||||||||||||
| max | 10,6 | 0,4 | 0,02 | 0,4 | 0,05 | - | 0,5 | 0,10 | 0,5 | 0,5 | 0,10 | 0,05 | 0,15 | ||||||||||||||||
| EN AB 44100 | min | 10,5 | 2.65 Kg/dm³ | 0.4- 0.6 % | 7600 Kg/mm² | 640-700 | GOOD | BAD | EXCELLENT | MEDIUM | SMALL | GOOD | |||||||||||||||||
| max | 13,5 | 0,55 | 0,10 | 0,55 | 0,10 | - | 0,10 | 0,15 | 0,10 | - | 0,15 | 0,05 | 0,15 | ||||||||||||||||
| UNI 4514 - G Al Si 13 | min | 12 | |||||||||||||||||||||||||||
| max | 13,5 | 0,6 | 0,05 | 0,4 | 0,5 | - | 0,01 | 0,08 | 0,10 | 0,15 | |||||||||||||||||||
| EN AB 44500 | min | 10,5 | 0,45 | 2.68 Kg/dm³ | 0.4- 0.6 % | 7500 Kg/mm² | 640 - 680 | MEDIOCRE | MEDIOCRE | EXCELLENT | MEDIUM | EXCELLENT | MEDIOCRE | ||||||||||||||||
| max | 13,5 | 0,90 | 0,18 | 0,55 | 0,40 | - | - | 0,30 | - | - | 0,15 | 0,05 | 0,25 | ||||||||||||||||
| DIN 230 D | min | 10,5 | |||||||||||||||||||||||||||
| max | 13,5 | 0,8 | 0,8 | 0,40 | 0,05 | - | - | 0,10 | - | - | 0,15 | 0,05 | 0,25 | ||||||||||||||||
| EN AB 46000 | min | 8,00 | 0,6 | 2,00 | 0,15 | 2.76 Kg/dm³ | 0.4- 0.6 % | 7500 Kg/mm² | 630-710 | LOW | EXCELLENT | GOOD | MEDIUM | MEDIUM | GOOD | ||||||||||||||
| max | 11,00 | 1,1 | 4,00 | 0,55 | 0,55 | 0,15 | 0,55 | 1,2 | 0,35 | 0,15 | 0,20 | 0,05 | 0,25 | ||||||||||||||||
| DIN 226 D | min | 8,00 | 2,00 | 0,10 | 0,10 | ||||||||||||||||||||||||
| max | 11,00 | 1 | 3,50 | 0,5 | 0,50 | 0,10 | 0,30 | 1,20 | 0,20 | 0,10 | 0,15 | 0,05 | 0,25 | ||||||||||||||||
| EN AB 46100 | min | 10,00 | 0,45 | 1,5 | 2.67 Kg/dm³ | 0.7 % | 7600 Kg/mm² | 600-700 | MEDIUM | SUFFICIENT | GOOD | MEDIUM | SMALL | SUFFICIENT | |||||||||||||||
| max | 12,00 | 1,00 | 2,5 | 0,55 | 0,30 | 0,15 | 0,45 | 1,7 | 0,25 | 0,15 | 0,20 | 0,05 | 0,25 | ||||||||||||||||
| UNI 7363 - SG Al Si 132 | min | 11,00 | 0,70 | 1,75 | |||||||||||||||||||||||||
| max | 12,5 | 1,00 | 2,50 | 0,5 | 0,30 | - | 0,30 | 1,40 | 0,15 | 0,10 | 0,20 | 2,20 | |||||||||||||||||
| EN AB 46200 | min | 7,5 | 2,00 | 0,15 | 0,15 | 2.76 Kg/dm³ | 7500 Kg/mm | 680 - 750 | MEDIUM | GOOD | GOOD | MEDIUM | SMALL | GOOD | |||||||||||||||
| max | 9,5 | 0,7 | 3,5 | 0,65 | 0,55 | - | 0,35 | 1,2 | 0,25 | 0,15 | 0,20 | 0,05 | 0,25 | ||||||||||||||||
| DIN 226 A | min | 8,00 | 2,00 | 0,15 | 0,15 | - | |||||||||||||||||||||||
| max | 11,00 | 0,80 | 3,50 | 0,5 | 0,55 | 0,35 | 1,20 | 0,25 | 0,15 | 0,15 | 0,05 | 0,25 | |||||||||||||||||
| EN AB 46500 | min | 8,1 | 0,60 | 2,00 | 0,15 | 2.79 Kg/dm³ | 0,013 | 7200 Kg/mm² | 640 - 710 | LOW | GOOD | GOOD | MEDIUM | SMALL | LOW | ||||||||||||||
| max | 11 | 1,20 | 4,00 | 0,55 | 0,55 | 0,15 | 0,55 | 3,00 | 0,35 | 0,25 | 0,20 | 0,05 | |||||||||||||||||
| LM 24 | min | 7,5 | 3,00 | 0,05 | |||||||||||||||||||||||||
| max | 9,5 | 1,3 | 4,00 | 0,55 | 0,30 | 0,15 | 0,55 | 3,00 | 0,35 | 0,25 | 0,20 | ||||||||||||||||||
| EN AB 47100 | min | 10,5 | 0,60 | 0,7 | 0,05 | 0,25 | 2.65 Kg/dm³ | 0.7 % | 7600 Kg/mm | 630-680 | MEDIUM | MEDIUM | GOOD | MEDIUM | SMALL | MEDIUM | |||||||||||||
| max | 13,5 | 1,10 | 1,2 | 0,55 | 0,35 | 0,10 | 0,30 | 0,55 | 0,20 | 0,1 | 0,15 | ||||||||||||||||||
| UNI 5079 | min | 11,5 | 0,70 | ||||||||||||||||||||||||||
| max | 13 | 1,00 | 0,80 | 0,30 | 0,30 | 0,20 | 0, 50 | 0,15 | 0,15 | 2,00 | |||||||||||||||||||
| EN AB48000 | min | 10,5 | 0,8 | 0,9 | 0,7 | 2,68 Kg/dm³ | 0.4- 0.6 % | 7500 Kg/mm² | 620 - 660 °C | LOW | GOOD | EXCELLENT | MEDIUM | SMALL | EXCELLENT | ||||||||||||||
| max | 13,5 | 0,6 | 1,5 | 0,35 | 1,5 | - | 1,3 | 0,35 | 0,20 | 0,05 | 0,15 | ||||||||||||||||||
| DIN 260 | min | 11 | 0,8 | 0,9 | 0,7 | ||||||||||||||||||||||||
| max | 13 | ||||||||||||||||||||||||||||
Kalıp projesinin değerlendirilebilmesi için teknik dosyada parçayı, malzemeyi ve üretim hedeflerini açıklayan yeterli veri bulunmalıdır. Kalıp üretimi için teknik çizim hazırlanırken ölçülendirme, toleranslar ve kritik yüzeylerin açıkça belirtilmesi gerekir. Varsa üç boyutlu model de geometrinin değerlendirilmesini kolaylaştırır.
|
Teknik dosya girdisi |
Paylaşılması gereken bilgi |
Değerlendirmedeki amacı |
|
2D çizim ve 3D model |
Güncel revizyon, ölçüler ve geometrik detaylar |
Tasarımın doğru yorumlanması |
|
Parça alaşımı |
Alaşım standardı veya bilinen malzeme tanımı |
Döküm koşullarının belirlenmesi |
|
Kritik yüzeyler |
Sızdırmazlık, bağlantı ve işleme gereksinimleri |
Kontrol planının oluşturulması |
|
Üretim hedefi |
Tahmini toplam adet ve dönemsel ihtiyaç |
Kalıp yapısının planlanması |
|
Makine bilgileri |
Mevcutsa makine kapasitesi ve teknik özellikleri |
Kalıp-makine uyumunun değerlendirilmesi |
Bu bilgiler, projenin teknik açıdan incelenmesini ve üretim kapsamının netleştirilmesini sağlar. Berk Zamak Döküm olarak paylaşılan verileri değerlendirerek tasarım, kalıp imalatı ve parça üretimi açısından uygulanabilir yaklaşımı belirlemeyi hedefliyoruz. Eksik teknik bilgiler varsa bunların proje başlangıcında netleştirilmesi, teklif kapsamının ve sonraki üretim adımlarının daha sağlıklı planlanmasına yardımcı olur.
Alüminyum parçaların dökümünde kullanılan kalıp hangi malzemeden üretilir?
Kalıplarda çalışma sıcaklığına ve üretim koşullarına uygun takım çelikleri kullanılabilir. 2344 sıcak iş çeliği, değerlendirilen seçeneklerden biridir.
Alüminyum döküm kalıbı ile alüminyumdan üretilen kalıp aynı mıdır?
Hayır. Alüminyum döküm kalıbı, alüminyum parçanın üretildiği takımı ifade eder. Alüminyumdan üretilen kalıp ise kalıbın malzemesini tanımlar.
Kalıp tasarımı için 3D model gerekli midir?
3D model, karmaşık geometrilerin incelenmesini kolaylaştırır. Teknik çizimler ve diğer üretim verileri de değerlendirmeye katkı sağlar.
Kalıp tasarımında makine bilgileri neden önemlidir?
Makine bilgileri, kalıbın kapasite, ölçü ve çalışma koşulları bakımından üretim ekipmanıyla uyumlu tasarlanmasına yardımcı olur.
Kalıp üretim süresini hangi teknik etkenler belirler?
Geometri, kalıp boyutu, işleme detayları, erozyon ihtiyacı, montaj ve numune revizyonları süreyi etkiler.
Kalıp projesi için teklif talebinde hangi bilgiler paylaşılmalıdır?
Teknik çizim veya 3D model, alaşım bilgisi, toleranslar, üretim adedi ve mevcut makine özellikleri paylaşılmalıdır.